 English
 中文


Especificaciones técnicas para el rectificado superficial de cerámicas de circonia
Related Posts


I. Visión Técnica
Las cerámicas de circonia proporcionan alta resistencia, alta dureza, resistencia a la corrosión, capacidad para altas temperaturas y excelente biocompatibilidad, y se utilizan ampliamente en maquinaria, electrónica, sistemas médicos, aeroespacial y otras industrias. El rectificado de superficies cerámicas de zirconio utiliza una amoladora superficial para acabar superficies planas y es un paso final crítico que determina directamente la precisión dimensional, la calidad superficial y el rendimiento del servicio. Debido a que la circonia sinterizada es densa y dura, el rectificado es difícil y requiere un control estricto de los parámetros del proceso y los procedimientos operativos. Procesos estandarizados y una operación consistente son esenciales para equilibrar calidad y eficiencia y mantener un rendimiento estable del producto.
II. Preparación antes del mecanizado
1. Preparación de piezas
Inspeccionar las dimensiones y el aspecto del blank, eliminar rebabas y contaminantes, y confirmar que no hay grietas evidentes, esquinas astilladas u otros defectos;
Reserva material de rectificado según el dibujo de la pieza terminada. Un margen típico es de 0,1 a 0,3 mm, ajustado según la precisión del conformado en blanco y los requisitos finales de tolerancia.
2. Preparación del equipo
Usa una amoladora de superficie de alta precisión. Durante el rectificado con zirconia, la fuerza normal de molienda es mucho mayor que la fuerza tangencial, generalmente por un factor de 5-10 y, durante el rectificado con la cara de la rueda, a veces por un factor de 20-30. Por tanto, la rectificadora debe proporcionar suficiente rigidez y estabilidad para mantener la precisión del mecanizado;
Antes del arranque, inspeccionar la precisión rotacional del husillo, la planitud de la mesa y el funcionamiento del sistema hidráulico para asegurar un rendimiento estable del equipo;
Instala una muela de rectificado diamantada y balízala dinámicamente después de la instalación para evitar vibraciones por el desgaste.
3. Consumibles e instrumentos de medición
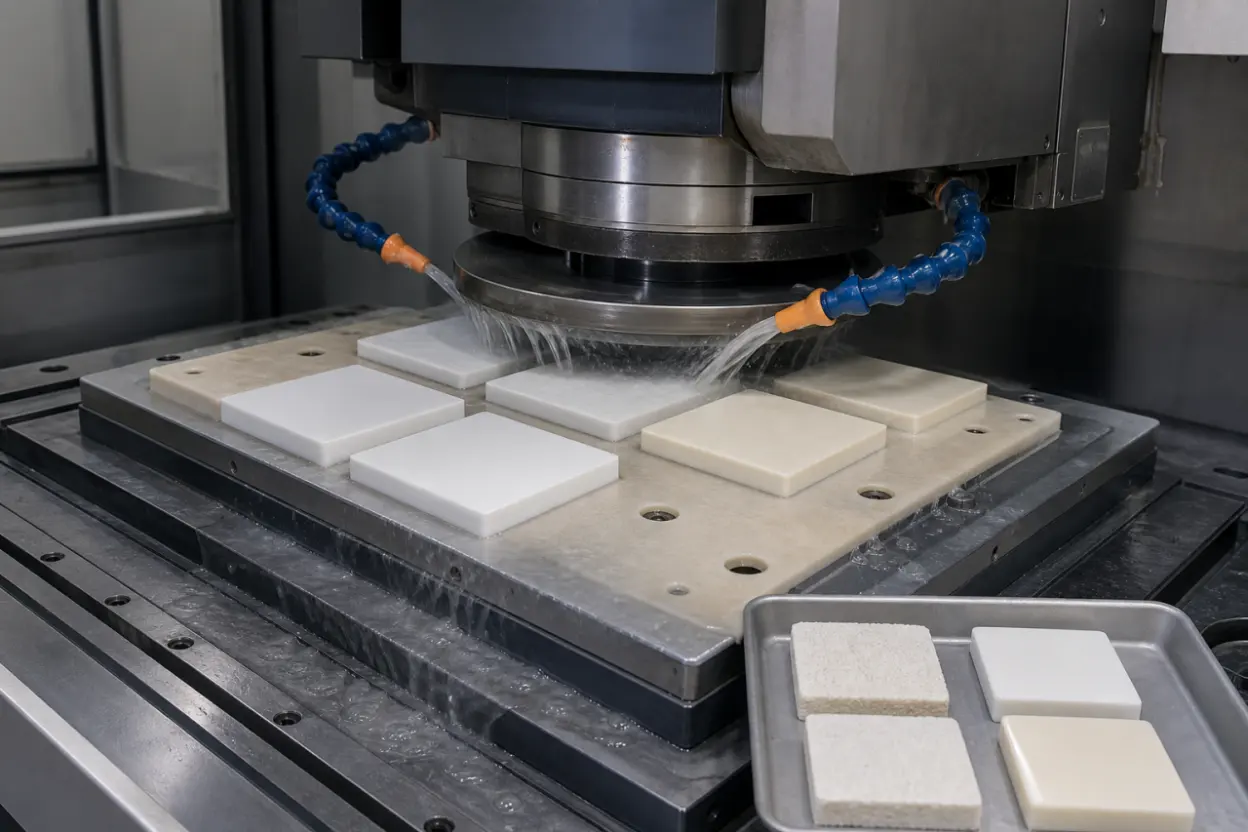
Refrigerante: Utiliza agua para enfriar, lubricar y eliminar astillas. Un flujo adecuado evita el sobrecalentamiento y las grietas mientras se eliminan los restos de molimiento que podrían arañar la superficie;
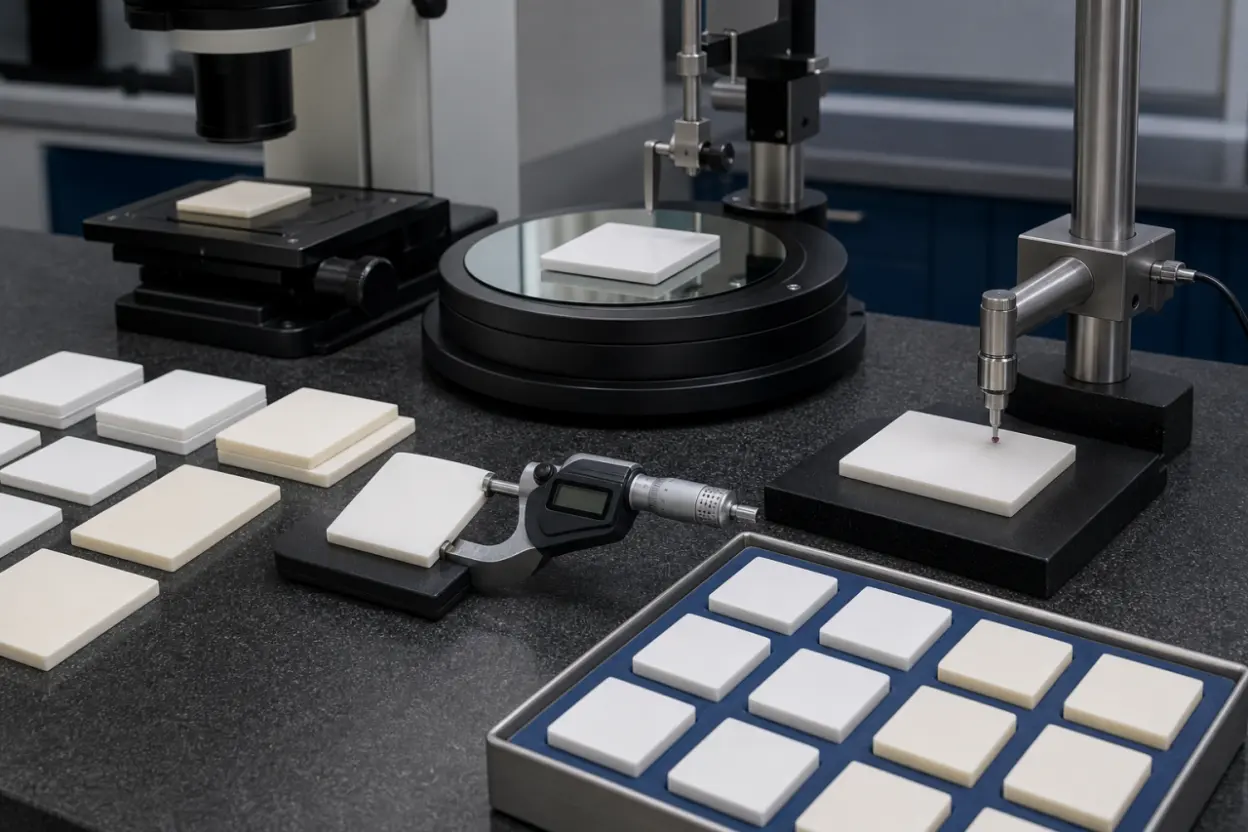
Instrumentos de medición: Preparar micrómetros, equipos de medición de planitud y otras herramientas adecuadas con suficiente precisión de medición.
4. Principios de selección de la rueda de rectificado
Utiliza ruedas separadas para el rectificado en bruto y el acabado en lugar de completar todas las operaciones con la misma rueda;
Utiliza una muela de rectificado en bruto cuando el blank tenga un margen considerable de stock. Para mayores requisitos de calidad superficial, utiliza una muela de rectificado de acabado, reconociendo que la eficiencia en la eliminación de materiales será menor.
III. Parámetros del proceso central
1. Velocidad de molienda
Ajusta la velocidad periférica de la rueda de rectificado con la velocidad de avance de la pieza de trabajo. La velocidad excesiva puede causar quemaduras superficiales y microgrietas, mientras que la velocidad insuficiente reduce la eficiencia del mecanizado.
2. Profundidad de rectificado
Utiliza una profundidad por pasada de 0,02-0,05 mm para el rectificado en bruto y de 0,005-0,01 mm para el acabado. Reduce la profundidad progresivamente para mantener la rugosidad y planitud superficiales.
3. Método de enfriamiento
Utiliza refrigeración por inundación o pulverización para enfriar bien la zona de molienda y reducir el estrés térmico. Un lavado adecuado también evita que las astillas en polvo o los granos abrasivos desprendidos permanezcan en la superficie de la pieza, donde podrían causar arañazos y acelerar el desgaste de las ruedas.
IV. Procedimientos operativos
1. Operación de rectificado
Tras confirmar un funcionamiento estable sin carga, comienza el mecanizado. Monitoriza de cerca el estado de la superficie y ajusta los parámetros rápidamente para evitar desconchados y grietas en los bordes.
2. Apagado y limpieza
Después del mecanizado, primer parada, el avance de la rueda y el movimiento de la pieza de trabajo. Retira la pieza solo después de que la rueda se haya detenido por completo. Limpia los restos que se mueven y completa el registro de mantenimiento del equipo.
V. Control de calidad y precauciones
1. Inspección de calidad
Inspecciona una muestra de 3-5 piezas de cada lote. Retrabajar o desechar las piezas no conformes y mantener registros completos de inspección.
2. Precauciones
Los operadores deben llevar el equipo de protección individual adecuado y nunca deben tocar la muela de rectificado mientras la máquina está en funcionamiento;
Revisa el desgaste de las ruedas con regularidad y cámbiala rápidamente cuando sea necesario.
Conclusión
El rectificado superficial de cerámicas de circonia es un proceso de precisión con requisitos estrictos para la rigidez de la máquina, la selección de la muela de rectificado, los parámetros del proceso y la disciplina operativa. Separar el rectificado en bruto y el acabado, controlar con precisión la velocidad y la profundidad, proporcionar suficiente refrigeración y lubricación, y realizar una inspección rigurosa en proceso puede mantener la planitud, rugosidad superficial y consistencia dimensional, evitando al mismo tiempo que se astillan los bordes, grietas y quemaduras por rectificado. Un proceso operativo estandarizado es esencial para mejorar el rendimiento, prolongar la vida útil de las ruedas, reducir el coste de producción y garantizar un rendimiento fiable de los componentes cerámicos de circonia en aplicaciones de alta gama.
Preguntas frecuentes (FAQ)
P1: ¿Por qué se prefieren las ruedas de rectificado diamantado para el rectificado superficial de cerámica de circonia?
R: Las muelas de diamante ofrecen alta dureza, fuerte resistencia al desgaste y buena estabilidad térmica. Pueden mecanizar cerámica de circonia de forma eficaz y precisa y son la herramienta abrasiva preferida para este material.
P2: ¿Por qué deberían usarse diferentes ruedas para el rectificado en bruto y el acabado?
R: El rectificado en bruto elimina un margen relativamente grande de stock y prioriza la eficiencia de remoción, mientras que el rectificado de acabado se centra en la calidad superficial y la precisión dimensional.
P3: ¿Cuánto margen de molienda debería reservarse normalmente?
R: Un margen típico de rectificado es de 0,1-0,3 mm, dependiendo del estado del blank y la precisión de las piezas terminadas. El valor final debe determinarse a partir del tamaño de la pieza, la geometría y la precisión de la sinterización.
Evaluación de aplicaciones y soporte de fabricación personalizada
Nuestra empresa ofrece fabricación de proceso completo desde piezas cerámicas sinterizadas hasta rectificado superficial de precisión, apoyado por equipos de rectificado superficial de alta precisión y un sistema de rectificado consolidado. Para diferentes grados de material, incluyendo 3Y-TZP y Al₂O₃, tamaños de piezas y niveles de precisión, ofrecemos evaluación de procesos, producción de prototipos, entrega por lotes y soporte técnico personalizado. Los clientes pueden compartir planos de proyecto o requisitos técnicos para revisión profesional y apoyo por parte de nuestro equipo.


