 English
 中文


Cómo se fabrican las cerámicas ZrO₂: desde el polvo hasta componentes estructurales de precisión


Los avances en la fabricación han popularizado la cerámica de circonia, que está compuesta por dióxido de circonio (ZrO₂), y ha dado origen al término "acero cerámico". Las cerámicas de circonia poseen impresionantes propiedades mecánicas, como tenacidad y resistencia, además de una excelente resistencia al desgaste, la corrosión y el choque térmico. De manera notable, los polvos cerámicos en bruto tienen la capacidad de fabricarse en componentes estructurales con precisión y capaces de soportar los entornos más exigentes de los campos aeroespacial, médico y semiconductor.
La fabricación cerámica ZrO₂ en su conjunto (desde la selección de polvos hasta la aseguración de calidad postproducción de cerámica) se describe en las siguientes páginas y muestra las avanzadas capacidades de fabricación de empresas como UPCERA, que ofrecen la precisión, tolerancias y geometrías intrincadas que son ampliamente demandadas por multitud de campos.
Paso 1: Selección y procesamiento de polvos cerámicos de alta pureza
El polvo es el punto de partida para todas las cerámicas ZrO₂. No cualquier polvo, sino polvo de circonia de alta pureza, cuidadosamente diseñado, con un tamaño y forma de partícula controlados.
• La circonia estabilizada con yttria (Y-TZP) es el estándar de la industria: Y-TZP es el polvo más utilizado para producir piezas estructurales de circonia. Para formar una circonia resistente, a temperatura ambiente y resistente a fracturas, la fase cristalina tetragonal se estabiliza mediante la adición de Yttria (Y₂O₃).
•Las características finales del polvo están influenciadas por la distribución de los tamaños de partículas: los polvos submicroniques (<1 micrómetro) suelen ser densamente sinterizados, lo que da lugar a microestructuras fácilmente refinables. Para una contracción constante y una disminución del riesgo de aparición de defectos, es imprescindible distribuir partículas uniformemente.
Contar con sistemas superiores de ingeniería de polvos otorga a las empresas un liderazgo en la industria: por ejemplo, UPCERA emplea un sistema de ingeniería de polvos de doble núcleo. Este sistema asegura distribuciones homogéneas de partículas con gránulos de morfología controlada. Debido a la precisión en la etapa de polvo, las características mecánicas y ópticas de las piezas terminadas se ven enormemente mejoradas.
Paso 2: Formación y Conformado
El polvo debe moldearse en una forma final aproximada. Existen muchas técnicas diferentes de conformado. Uno en particular puede seleccionarse en función de la geometría del componente o del volumen de producción.
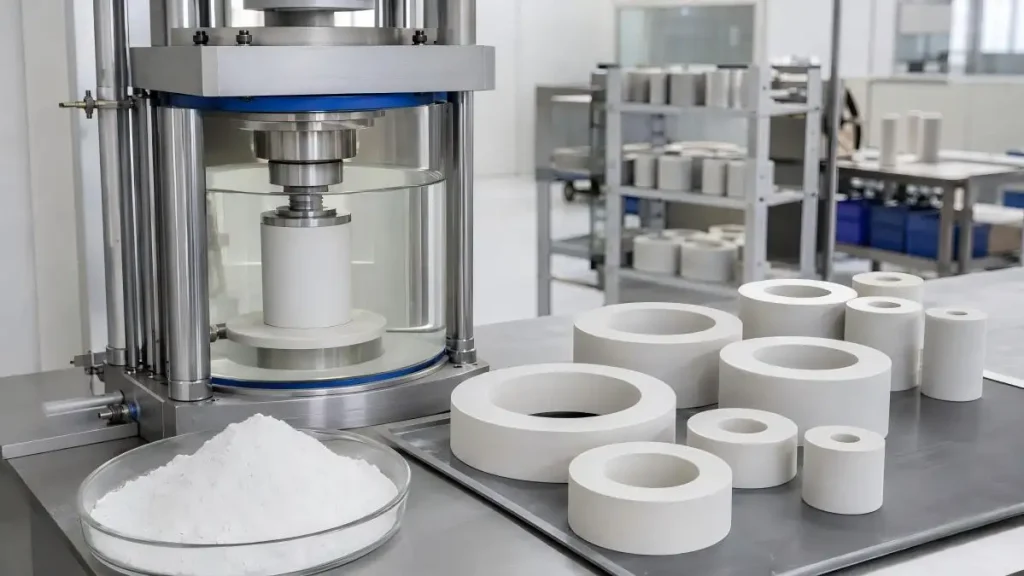
Prensado isostático
• El prensado isostático suele seleccionarse para formar anillos de circonia y componentes cilíndricos similares. En el prensado isostático:
• El prensado en seco utiliza presión uniaxial para compactar el polvo en un troquel.
• El prensado isostático en frío (CIP) utiliza un medio fluido para aplicar presión desde todas las direcciones, lo que da lugar a una densidad más uniforme. El CIP reduce defectos comunes como grietas y laminaciones.
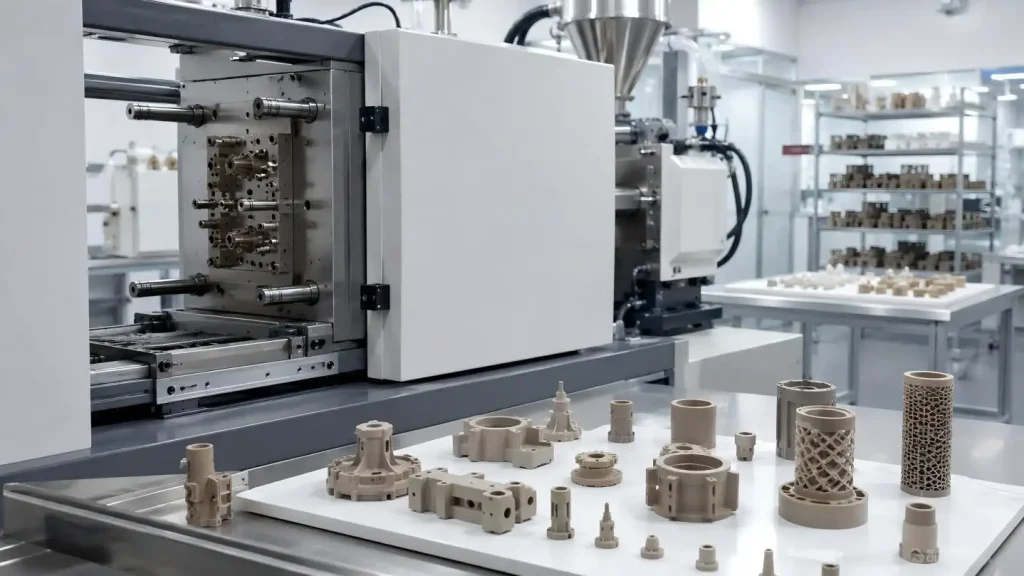
Moldeo por inyección cerámica (CIM)
•CIM se selecciona cuando la geometría de un componente es compleja y cuando el volumen de producción es grande.
• Preparación de materia prima: El polvo de circonia se mezcla con aglutinantes orgánicos, produciendo una materia prima más uniforme y de naturaleza más plástica.
• Moldeo por inyección: La materia prima se inyecta en un troquel bajo presión de moldeo.
• Desvinculación: Se retiran los aglutinantes orgánicos para obtener una parte "marrón".
•CIM es útil para componentes que tienen geometrías internas complejas y paredes y características delgadas. Estos diseños serían muy difíciles de producir usando técnicas tradicionales de prensado.
Fabricación aditiva
Las tecnologías en desarrollo, como el chorro de aglutinante y el moldeo por inyección libre, aumentan considerablemente las capacidades ingenierísticas potenciales de la cerámica de circonia. Las ventajas de estos métodos son:
• La capacidad de prototipar rápidamente sin necesidad de herramientas
• Fabricar componentes con diseños mucho más complejos
• Fabricar componentes con mayor cantidad de características personalizadas para líneas de productos de bajo volumen y alto valor
Paso 3: Sinterización – el proceso para alcanzar la densidad total
La sinterización es el proceso de fabricar cerámica completamente densa y sólida soldando las partículas entre sí. Este proceso se realiza calentando la parte con forma (verde o marrón) a alta temperatura.
Las temperaturas de sinterización de la circonia oscilan entre 1400 °C y 1520 °C. A estas temperaturas, las partículas de circonia se unen por difusión, eliminando por completo toda la porosidad y alcanzando la densidad completa.
La sinterización de circonia es un equilibrio delicado. La velocidad de sinterización, la temperatura de mantenimiento y la temperatura de enfriamiento afectarán considerablemente la microestructura final y las propiedades mecánicas de la pieza sinterizada. Sinterizar demasiado rápido provocará grietas. Un calentamiento desigual distorsionará la pieza.
Se están utilizando tecnologías avanzadas de sinterización:
• La sinterización en dos pasos permite que el crecimiento de los granos esté separado de la densificación y da lugar a microestructuras con mayor refinamiento.
• La sinterización con inducción RF utiliza la transición metal a aislante de la circonia por encima de 1400 °C y reduce el tiempo de sinterización convencional de 8 horas a 40 minutos.
• La sinterización por flash puede alcanzar una densificación total en cuestión de segundos a temperaturas mucho más bajas.
La circonia puede ser aún más modificada. Los procesos de sinterización se controlan para alcanzar una porosidad cercana al 0%, lo que permite a la circonia mantener un alto nivel de estabilidad durante choques térmicos a lo largo de una larga vida operativa.
Paso 4: Mecanizado de precisión
Puede ser necesario mecanizar con precisión tras la sinterización para cumplir con las tolerancias de la pieza.
¿Por qué sinterizar entonces máquina? La circonia se reduce entre un 20 y un 25% durante la sinterización. Aunque esta contracción puede controlarse de forma relativamente fiable alterando el ciclo de sinterización, las tolerancias submilimétricas suelen exigir un mecanizado posterior a la sinterización.
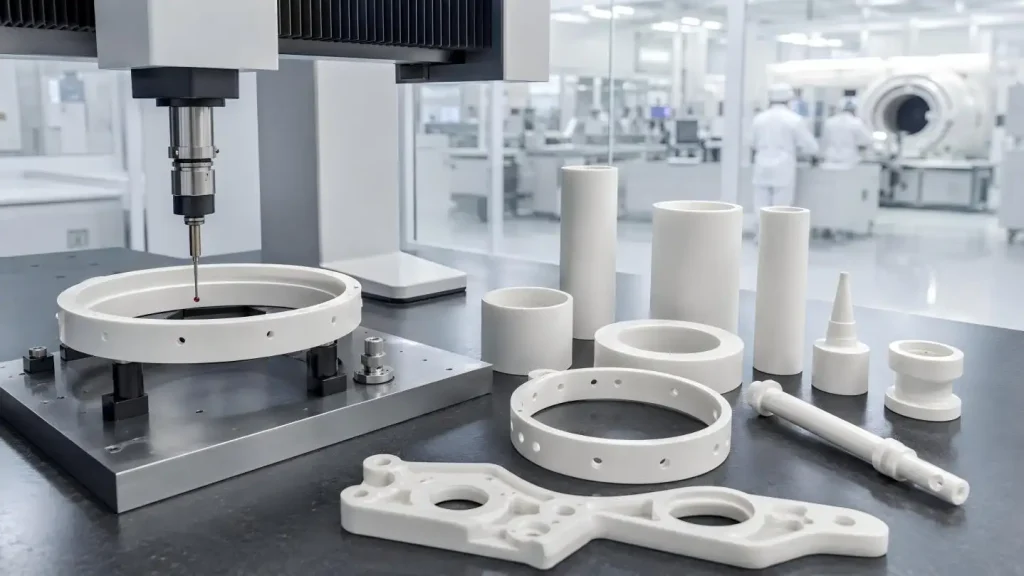
El mecanizado CNC es una buena opción: el mecanizado CNC es el único método viable para procesar circonia sinterizada. Se realiza con un alto grado de precisión con herramientas de diamante. Las herramientas de diamante son las únicas viables para procesar circonia sinterizada.
Algunos de los otros parámetros de mecanizado muy relevantes incluyen:
• Pasos y alimentaciones: deben optimizarse para el umbral de fractura frágil de la cerámica para evitar dañar la pieza por desconchado.
• Gestión del refrigerante y térmica: Preserva la integridad y minimiza la distorsión.
• Fijería adaptativa: Controla las vibraciones en estructuras frágiles y de paredes delgadas.
La precisión es muy valorada en esta industria: los fabricantes avanzados están logrando rugosidad superficial entre Ra0,02 y Ra0,2, tolerancias de redondez y concentricidad de 0,002 mm, y grosores de pared de 0,1 mm. Esta precisión es fundamental en el ensamblaje de productos avanzados en electrónica, óptica, aeroespacial, etc., debido a la calidad de ajuste requerida y la repetibilidad del producto.
Paso 5: Control de calidad e inspección
El último paso es una inspección intensiva para cumplir con todas las especificaciones de los componentes.
• Metrología en proceso: Se monitoriza la variación mientras las tolerancias se mantienen en el centro durante largas producciones mediante mediciones en lazo cerrado.
• Control estadístico de procesos: Se ha desarrollado un sistema rígido para gestionar la calidad de cada lote. Se utilizan calibradores y mediciones ópticas para comprobar las dimensiones críticas.
• Control ambiental: En el caso de semiconductores y dispositivos médicos, la capacidad de controlar la gestión de la contaminación es fundamental.
La ventaja de UPCERA: Integración completa de la cadena
Los principales fabricantes tienen la capacidad de realizar cada paso, pero especialmente la capacidad de integrar toda la cadena de procesos.
Cada paso dentro de toda la cadena industrial está controlado. La integración vertical total garantiza la calidad del producto, desde el polvo hasta el producto procesado de precisión.
• Control de fabricación y materiales como un solo sistema: Fabricantes como UPCERA tienen la capacidad de integrar características del sistema como tenacidad, pulibilidad, comportamiento dieléctrico y estabilidad dimensional, todas ellas armonizables.
• Asistencia en el diseño: Integrar al fabricante desde el principio de los conceptos o prototipos ayuda a equilibrar y racionalizar los diseños, el grosor, el radio de las esquinas y el acabado superficial para proteger la función y los costes de control del diseño.
•Calidad garantizada de una fuente directa de fábrica: La eliminación de intermediarios permite una calidad constante a grandes volúmenes.
De la pólvora a la precisión: El proceso completo
La transformación completa de la cerámica ZrO₂ de polvo en bruto a componentes estructurales de precisión requiere dominio y pericia en cada paso, desde la ingeniería de polvos hasta el control de calidad final, incluyendo el modelado, la sinterización y el mecanizado de precisión. Cada paso debe ejecutarse con el mayor cuidado para comprender las características excepcionales de la circonia para las aplicaciones más exigentes del mundo.
Ya sea diseñando piezas aeroespaciales que deben sobrevivir a vibraciones y temperaturas extremas; implantes médicos que deben ser biocompatibles y duraderos; o componentes semiconductores que deben tener limpieza química y estabilidad dimensional; Cada uno de estos ejemplos dependerá de si la fabricación permitirá que las propiedades teóricas de la circonia sean prácticas.
Para los ingenieros y especialistas en compras que necesitan componentes estructurales de circonia hechos a medida, la mejor opción es colaborar con fabricantes que tengan control total de procesos—desde el polvo hasta los productos acabados de alta precisión—y que tengan amplia experiencia y pasión por el cliente en una aplicación crítica de este material excepcional.
Para componentes estructurales cerámicos ZrO₂ personalizados, somos la mejor opción y contamos con la mejor combinación de respuesta rápida, plazos cortos, diseños personalizados, materiales personalizados, diseños intrincados y geometrías grandes; todo con las mejores tolerancias.
Preguntas frecuentes
P 1: ¿Cuál es el método habitual de fabricación para los componentes estructurales cerámicos ZrO₂?
R: El método habitual incluye la preparación en polvo, conformado (prensado o moldeo por inyección), sinterización a altas temperaturas, mecanizado CNC de precisión e inspección final.
P 2: ¿Cuál es el contenido típico de yttria en circonia estructural?
R: El grado más común es circonia tetragonal estabilizada en ítria al 3 mol% (3Y-TZP), que presenta la combinación ideal de resistencia, tenacidad y resistencia al desgaste.
P 3: ¿Cuál es la mejor precisión que se puede lograr con componentes de circonia?
R: Redondez y concentricidad de 0,002 mm, rugosidad superficial de Ra0,02 a Ra0,2 y grosor de pared de 0,1 mm son tolerancias que pueden alcanzarse con UPCERA.
P. 4: ¿Se pueden fabricar piezas de circonia que contengan características internas complejas?
R: Sí, el moldeo por inyección cerámica (CIM) puede producir formas complejas con estructuras internas que son delgadas y difíciles o imposibles de producir con el prensado tradicional.
P 5: ¿Qué hace que la sinterización sea tan importante para el rendimiento de la circonia?
R: La sinterización transforma un cuerpo de polvo en uno casi totalmente denso y un buen control de la temperatura durante el proceso permitirá controlar el tamaño final del grano, la porosidad y las propiedades mecánicas del cuerpo.


In This Article
- 1 Paso 1: Selección y procesamiento de polvos cerámicos de alta pureza
- 2 Paso 2: Formación y Conformado
- 3 Paso 3: Sinterización – el proceso para alcanzar la densidad total
- 4 Paso 4: Mecanizado de precisión
- 5 Paso 5: Control de calidad e inspección
- 6 La ventaja de UPCERA: Integración completa de la cadena
- 7 De la pólvora a la precisión: El proceso completo
