 English
 中文


¿Qué tipos de productos son adecuados para el moldeo por inyección cerámica?


El moldeo por inyección cerámica es un proceso de conformado muy adecuado para componentes cerámicos de precisión pequeños, complejos y de gran volumen. En comparación con el prensado en seco convencional, el prensado isostático y el posterior mecanizado extensivo, el moldeo por inyección suele ser más eficiente cuando la pieza incluye detalles finos, geometría compleja y estrictos requisitos de consistencia de lote a lote.
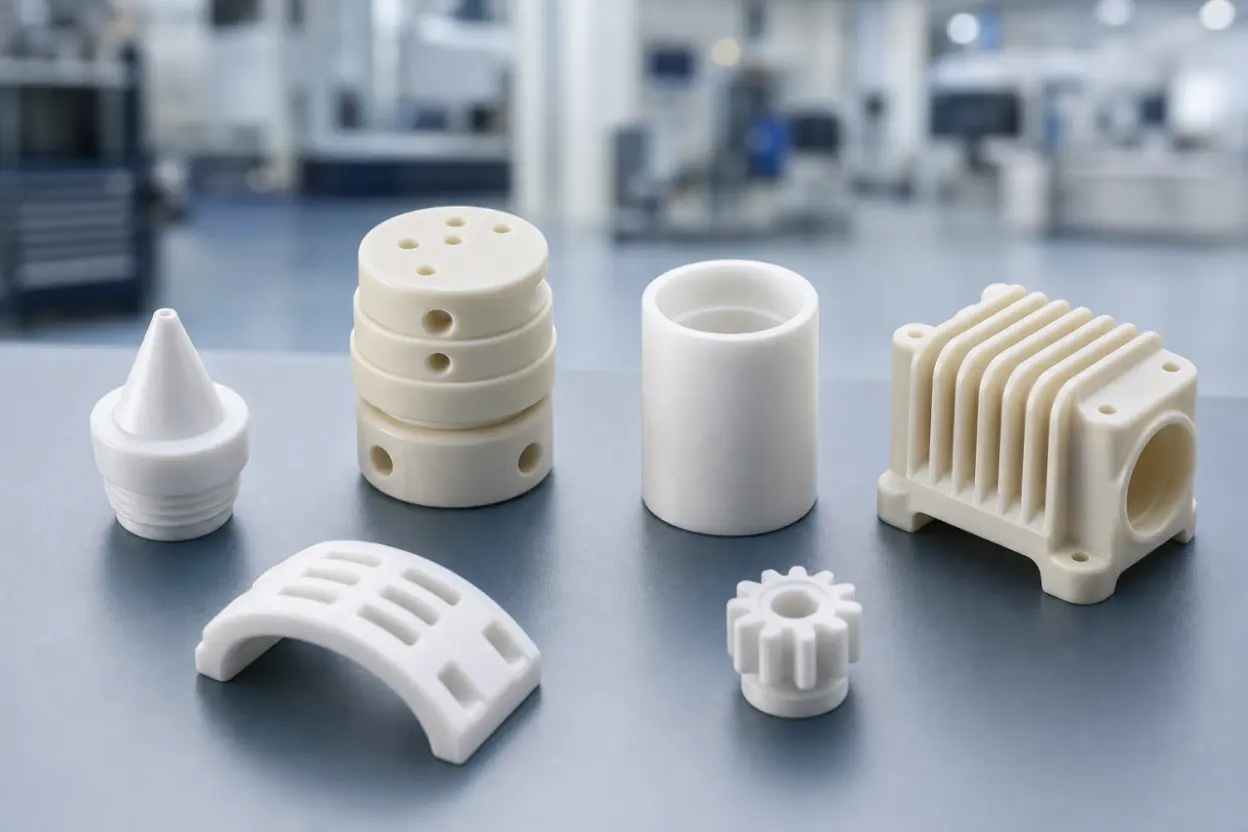
Para materiales cerámicos avanzados como la circonia y la alúmina, la principal ventaja del moldeo por inyección no son placas planas grandes ni bloques gruesos. Su verdadero valor reside en formar microagujeros, agujeros ciegos, escalones, elementos tipo engranaje, ranuras, superficies curvas, paredes delgadas, nervaduras de refuerzo y pequeñas estructuras de cavidades lo más cercanas posible a la geometría final.
1. Estructuras de productos adecuadas para moldeo por inyección cerámica
Desde el punto de vista del diseño, el moldeo por inyección cerámica es especialmente adecuado para los siguientes tipos de productos:
- Pequeños componentes de precisión, incluyendo microagujeros, agujeros de paso, agujeros ciegos, agujeros escalonados y estructuras de agujeros profundos.
- Componentes irregulares complejos, incluyendo características similares a engranajes, ranuras, superficies cóncavas y convexas, superficies curvas, estructuras anguladas y detalles multidireccionales.
- Piezas de pared delgada y pequeñas cavidades, como carcasas miniatura, manguitos y estructuras internas compactas.
- Estructuras acanaladas o reforzadas, incluyendo nervaduras de soporte internas, costillas de posicionamiento y costillas guía.
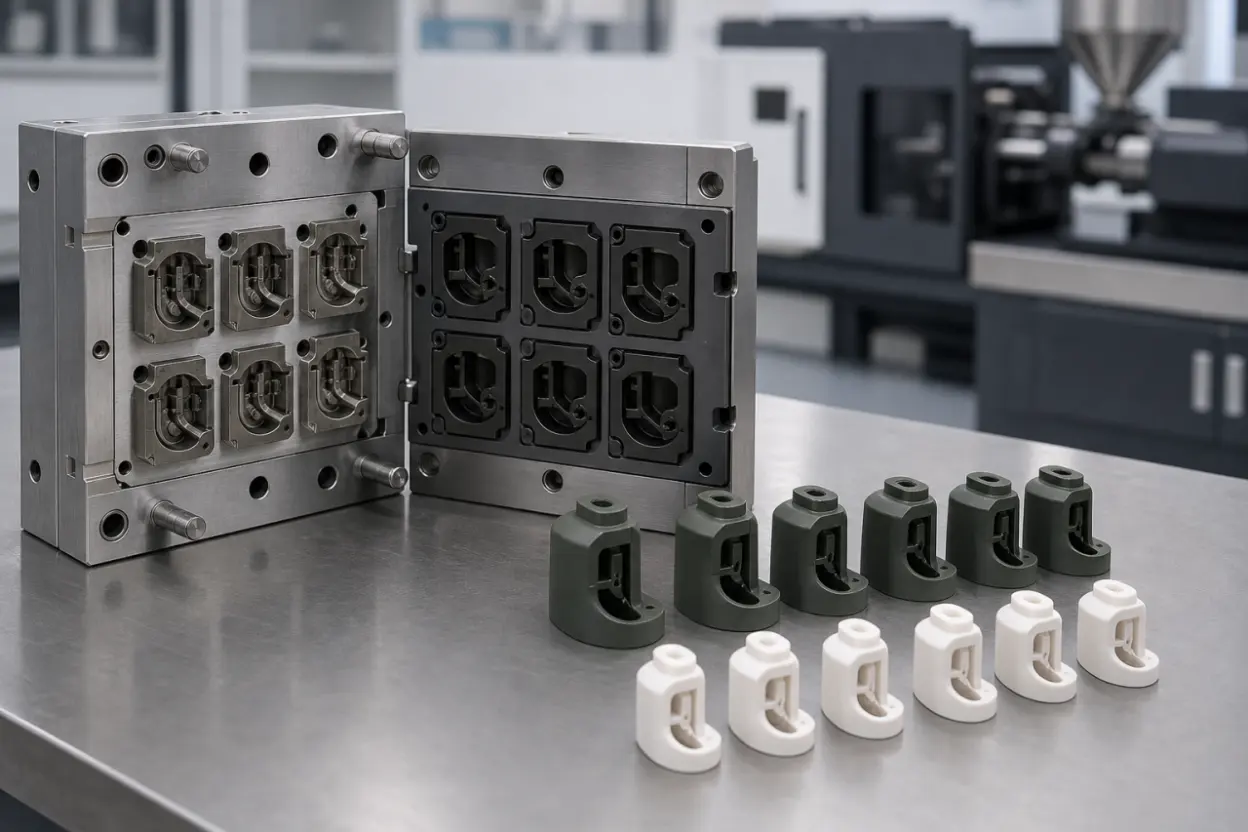
- Piezas de alto volumen que pueden beneficiarse de moldes de múltiples cavidades para mejorar la productividad y la consistencia.
Si estas geometrías se producen principalmente por post-mecanizado tras la sinterización, el proceso puede enfrentarse a un acceso limitado a las herramientas, baja eficiencia de mecanizado, riesgo de astillado y alto coste. El moldeo por inyección permite incorporar la geometría principal en el diseño del molde, haciéndolo más adecuado para la producción en masa repetible.
2. Tipos de productos menos adecuados
No todos los componentes cerámicos son adecuados para moldeado por inyección. Las piezas de gran tamaño, componentes de pared gruesa, placas planas grandes o formas simples de bajo volumen pueden no ser candidatos ideales para este proceso.
Cuando el grosor de la pared es demasiado grande o el tamaño total es excesivo, es difícil eliminar gases y aglutinantes orgánicos durante el desbaste. Esto aumenta el riesgo de grietas, ampollas y deformaciones, y también alarga el ciclo de producción. Por lo tanto, la distribución del grosor de las paredes y el tamaño de la pieza deben evaluarse al principio de la fase de diseño.
3. Límites clave de diseño y consideraciones de proceso
| Punto | Información de referencia | Impacto en el diseño |
| Agujero interior mínimo | Las estructuras de microagujeros pueden producirse hasta aproximadamente 0,10 mm. | Adecuado para microagujeros, canales de flujo y agujeros de ensamblaje, pero la viabilidad depende de la profundidad, posición y durabilidad del molde. |
| Agujeros ciegos | La profundidad de los agujeros ciegos puede controlarse. | Cuanto más profundo es el agujero ciego, más difícil se vuelve el control de ventilación, desmoldeo y deformación. |
| Precisión de la posición del agujero | La precisión de la posición del agujero puede alcanzar aproximadamente ±0,02 mm. | Adecuado para piezas de ensamblaje de precisión, pero deben confirmarse los datums, métodos de inspección y estabilidad en lotes. |
| Muros delgados | Un grosor de pared inferior a 0,35 mm aumenta significativamente la dificultad. | Los insertos de molde y los pasadores de manga se vuelven difíciles de fabricar y tienen una vida útil más corta, lo que incrementa el coste. |
| Muros gruesos | Un grosor de pared simple superior a 15 mm o piezas sobredimensionadas aumentan el riesgo. | La desunión se vuelve lenta, los gases internos son difíciles de liberar y pueden producirse grietas o ampollas. |
| Tolerancia general | Las piezas cerámicas moldeadas por inyección suelen evaluarse con una tolerancia de alrededor del ±1%. | Una tolerancia más estricta puede requerir mecanizado secundario o una ruta de proceso diferente. |
| Líneas de soldadura | Las líneas de soldadura generalmente existen en piezas moldeadas por inyección. | La ubicación puede optimizarse mediante el diseño de compuertas, pero normalmente las líneas de soldadura no pueden eliminarse completamente. |
4. Por qué las piezas cerámicas complejas se benefician del moldeo por inyección
Las cerámicas avanzadas ofrecen alta dureza, resistencia al desgaste, resistencia a la corrosión y aislamiento eléctrico, pero son difíciles de mecanizar tras la sinterización. Para geometrías complejas, un proceso post-mecanizado extensivo puede aumentar el coste y crear riesgos como desconchado de borde, microgrietas o inconsistencias dimensionales.
El valor fundamental del moldeo por inyección cerámica es el modelado casi neto. La geometría principal se forma en la etapa de cuerpo verde a través del molde, mientras que solo superficies críticas de ajuste, características de referencia o áreas de alta precisión pueden requerir mecanizado secundario tras la sinterización. Para la producción en volumen, esta vía puede ayudar a mejorar el control de costes, los plazos de entrega y la coherencia.
5. Selección de materiales: Circonia vs. alúmina
| Material | Características principales | Aplicaciones adecuadas | Notas |
| Zirconia ZrO₂ | Alta tenacidad, alta resistencia, resistencia al desgaste, resistencia a los álcalinos y idoneidad para estructuras complejas de precisión. | Manguitos de fibra óptica, férulas, casquillos de precisión, componentes resistentes al desgaste y piezas estructurales de apariencia. | Mayor coste y densidad que la alúmina; Las aplicaciones de alta temperatura requieren confirmación de la temperatura de servicio. |
| Alumina Al₂O₃ | Alta dureza, buen aislamiento eléctrico, alta resistencia a altas temperaturas y coste relativamente bajo. | Aislantes, piezas de desgaste, piezas estructurales, sustratos cerámicos y componentes cerámicos industriales en general. | Menor tenacidad que la circonia; La carga por impacto y los diseños complejos de pared delgada deben evaluarse cuidadosamente. |
Si la aplicación requiere mayor tenacidad, resistencia, resistencia a grietas y geometría compleja, a menudo se prefiere la circonia. Si la dureza, el aislamiento, la resistencia a altas temperaturas y el control de costes son los factores clave, la alúmina suele ser más adecuada. La selección final del material debe tener en cuenta la temperatura de servicio, la carga, el medio, la fricción, la corrosión, la precisión dimensional y el presupuesto.
6. Ventajas en comparación con plástico, metal y vidrio
| Material comparado | Ventajas cerámicas | Limitaciones a considerar |
| Plástico | Mayor dureza, mejor resistencia al desgaste, resistencia a altas temperaturas, resistencia a la corrosión, aislamiento y resistencia al envejecimiento. | Las cerámicas son más frágiles, más caras y no pueden flexionarse como el plástico. |
| Metales comunes | Eléctricamente aislante, resistente a la corrosión, libre de óxido, de baja fricción y resistente a la oxidación a altas temperaturas. | Las cerámicas no tienen ductilidad similar a la metálica y pueden agrietarse bajo impactos fuertes. |
| Vidrio | Mayor resistencia, mejor resistencia al desgaste y al rayado, y mayor capacidad de carga en carga. | La dificultad y el coste del mecanizado suelen ser mayores que los del vidrio ordinario. |
7. Industrias y aplicaciones típicas
El moldeo por inyección cerámica puede utilizarse en muchas industrias que requieren geometría de precisión, resistencia al desgaste, resistencia a la corrosión o aislamiento eléctrico. Las aplicaciones típicas incluyen:
- Fibra óptica: fundas cerámicas, virulas y componentes de posicionamiento de precisión.
- Medicina y dental: piezas estructurales pequeñas resistentes al desgaste, a la corrosión y que se pueden limpiar.
- Dispositivos wearables y electrónica de consumo: piezas compactas de aspecto complejo, componentes resistentes al desgaste y estructuras aislantes.
- Sistemas de fontanería y sanidad: partes de válvulas, sellos y componentes resistentes al desgaste o a la corrosión.
- Maquinaria de precisión y equipos textiles: guías, casquillos, pares de fricción e insertos resistentes al desgaste.
8. Información recomendada antes del presupuesto
Para evaluar si el moldeo por inyección cerámica es adecuado y estimar con mayor precisión las herramientas, el coste y los plazos de entrega, se anima a los clientes a proporcionar:
- Dibujos 2D, modelos 3D o bocetos estructurales claros.
- Requisitos de materiales, como circonia, alúmina u otros materiales cerámicos.
- Dimensiones críticas, tolerancias, tamaños de agujeros, grosor de pared, datums de ensamblaje y requisitos superficiales.
- Si las líneas de soldadura son aceptables y qué superficies son estéticas, funcionales o no críticas.
- Condiciones de funcionamiento, incluyendo temperatura, medios, carga, fricción, corrosión, aislamiento o requisitos de biocompatibilidad.
- Cantidad de prototipo, cantidad de producción en masa, demanda anual y plazo objetivo de entrega.
Preguntas frecuentes
Q:¿Cuál es el tamaño mínimo de orificio para el moldeo por inyección cerámica?
A:Según la experiencia actual en procesos, se pueden producir estructuras de microagujeros hasta aproximadamente 0,10 mm. La viabilidad real depende de la profundidad del agujero, la forma del agujero, la posición, el grosor de la pared y el diseño del molde.
Q:¿Se pueden moldear estructuras cerámicas complejas, irregulares o acanaladas, en una sola pieza?
A:Sí. El moldeo por inyección cerámica es adecuado para superficies curvas, costillas, ranuras, escalones, elementos tipo engranajes y pequeñas estructuras de cavidad. La geometría principal puede crearse en el molde, reduciendo la necesidad de montaje o de un extenso proceso de post-mecanizado.
Q:¿Las piezas cerámicas moldeadas por inyección tienen líneas de soldadura?
A:En la mayoría de los casos, sí. Las líneas de soldadura están relacionadas con la ubicación de la compuerta, la trayectoria del flujo y la geometría de la pieza. Su posición puede optimizarse mediante el diseño de moldes, pero normalmente no pueden eliminarse completamente.
Q:¿Es adecuado el moldeo por inyección cerámica para componentes de pared gruesa o de gran tamaño?
A:Normalmente no se recomienda. Las piezas cerámicas de pared gruesa o sobredimensionadas son más difíciles de desatar y sinterizar, y tienen mayores riesgos de grietas, ampollas y deformaciones. Otras rutas de formación pueden ser más adecuadas.
Q:¿Cómo deberían seleccionarse la circonia y la alúmina para piezas cerámicas moldeadas por inyección?
A:La circonia suele preferirse por su tenacidad, resistencia, resistencia a las grietas y geometría compleja. La alúmina es más adecuada cuando la dureza, el aislamiento, la resistencia a altas temperaturas y el control de costes son las prioridades principales.
Evaluación de materiales y soporte de fabricación personalizada
Si tu componente incluye microagujeros, agujeros ciegos, paredes finas, nervillas, ranuras, superficies curvas o estructuras de pequeñas cavidades, y estás considerando cerámicas de circonia o alúmina para producción en masa, nuestro equipo puede evaluar la viabilidad del moldeo por inyección cerámica basándose en los dibujos, los requisitos de material, la cantidad y las condiciones de funcionamiento. También podemos apoyar la selección de materiales, la optimización estructural y las recomendaciones de rutas de fabricación.


In This Article
- 1 1. Estructuras de productos adecuadas para moldeo por inyección cerámica
- 2 2. Tipos de productos menos adecuados
- 3 3. Límites clave de diseño y consideraciones de proceso
- 4 4. Por qué las piezas cerámicas complejas se benefician del moldeo por inyección
- 5 5. Selección de materiales: Circonia vs. alúmina
- 6 6. Ventajas en comparación con plástico, metal y vidrio
- 7 7. Industrias y aplicaciones típicas
- 8 8. Información recomendada antes del presupuesto
- 9 Preguntas frecuentes
- 10 Evaluación de materiales y soporte de fabricación personalizada
