 English
 中文


Guía detallada sobre los procesos de conformado y cocción de cerámicas estructurales
Related Posts

Cómo afronta el mecanizado cerámico personalizado los retos de tolerancia estricta
November 7, 2025
¿Qué tan precisa puede ser una varilla de alúmina? Un análisis profundo del mecanizado cerámico de precisión
June 18, 2026

UPCERA: Proveedor de componentes cerámicos para la columna vertebral de redes de fibra óptica
July 16, 2025
La mayoría de las formulaciones cerámicas estructurales no contienen arcilla. Dado que las materias primas no tienen plasticidad inherente y no pueden cumplir directamente con los requisitos de conformado, es necesario añadir aglutinantes dedicados al preparar la materia prima. El tipo y la dosificación del aglutinante dependen de múltiples factores, incluyendo el proceso de conformado, las propiedades físicas y químicas de la materia prima, las dimensiones y complejidad estructural del producto cerámico, y las herramientas de producción aplicables. Las herramientas también deben personalizarse según el factor de contracción por sinterización para cumplir con los requisitos de conformado de producción en masa. Los principales métodos de producción en masa de UPCERA incluyen moldeo por inyección cerámica, prensado isostático, prensado en seco y colada a presión caliente.
1. Requisitos para la selección de aglutinantes cerámicos
Los aglutinantes utilizados para conformado cerámico estructural deben cumplir cuatro requisitos clave durante el conformado, desnudo y sinterización:
Deben proporcionar un rendimiento adecuado de adhesión, mantener la fluidez del polvo durante la conformado, mejorar la integridad del cuerpo verde y la resistencia mecánica, y soportar los requisitos de manipulación y mecanizado.
Deben volatilizarse y descomponerse completamente durante la sinterización a alta temperatura, sin dejar residuos—o solo trazas de impurezas—para que las propiedades físicas y químicas de la cerámica terminada no se vean afectadas.
Deben ser adecuados para la producción en masa a escala de taller, fáciles de preparar y usar, y libres de componentes corrosivos que podrían dañar equipos o contaminar materias primas.
Deben ser químicamente estables y no deben reaccionar con circonia, alúmina u otras materias primas cerámicas ni afectar negativamente las propiedades mecánicas, aislantes, resistentes a la corrosión u otras del producto terminado.
2. Consideraciones clave en el diseño de herramientas de conformado cerámicas
Cada proceso de conformado requiere herramientas diseñadas específicamente para ese propósito. Las herramientas cualificadas deben ofrecer geometría de producto conforme, precisión dimensional especificada, operación conveniente, alta eficiencia de producción, resistencia al desgaste y una larga vida útil. Por tanto, el diseño estructural, los cálculos mecánicos y el mecanizado de precisión deben completarse con antelación. Dado que los cuerpos cerámicos verdes sufren una contracción volumétrica predecible durante la cocción a alta temperatura, el diseño de las herramientas debe tener en cuenta la contracción lineal e incluir la margen dimensional requerida. El cálculo principal es:
Dimensión lineal de la herramienta = f × dimensión cerámica terminada requerida
Conversión de coeficientes: f = a/b, donde a es la dimensión lineal del cuerpo verde antes de la cocción, b es la dimensión lineal de la cerámica terminada tras la cocción, y f es el factor de contracción lineal cerámica.
3. Guía completa para prensado en seco
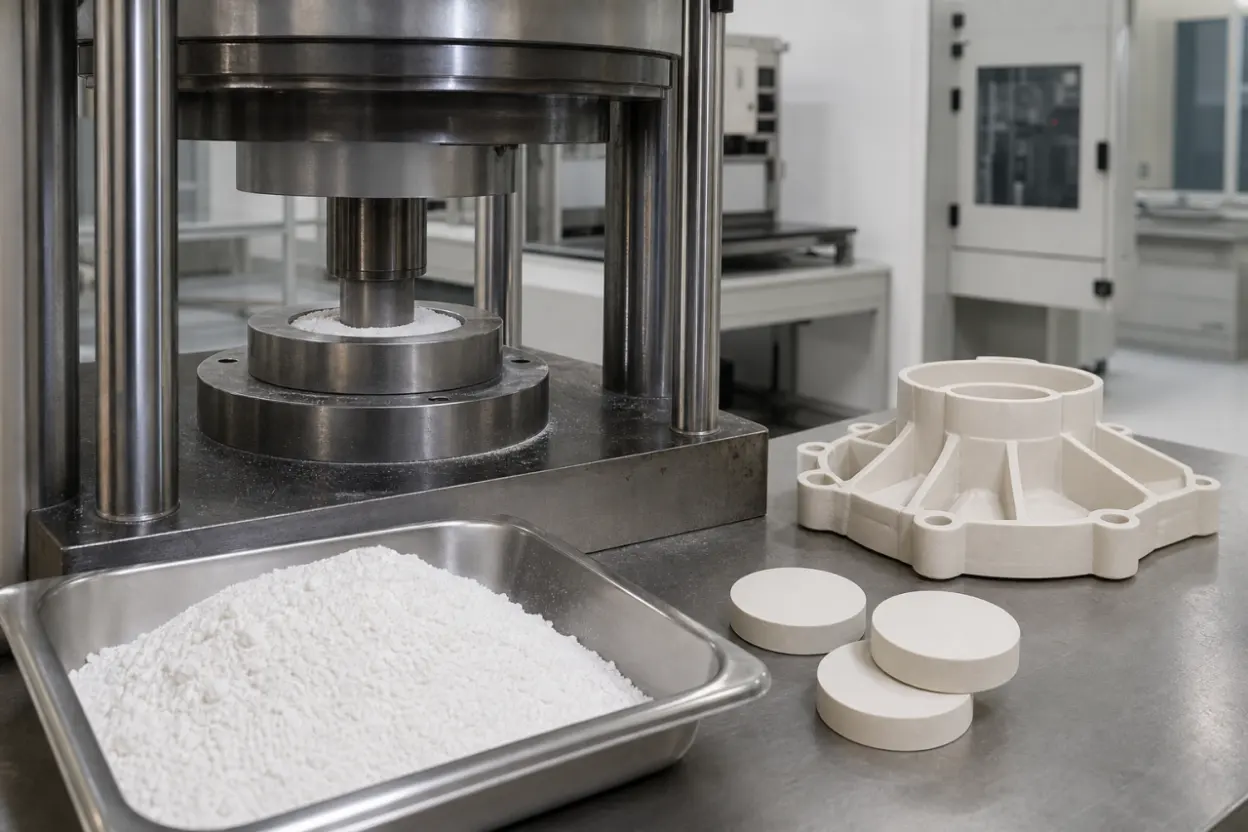
El prensado en seco es el proceso de conformado más utilizado para cerámicas estructurales industriales. Es adecuado para la producción en masa automatizada, tiene un proceso sencillo, produce una contracción uniforme durante la cocción y presenta un bajo riesgo de deformación de piezas terminadas. Es más adecuado para piezas cerámicas convencionales con geometrías simples, como discos, y sin agujeros, ranuras, paredes delgadas o costillas especiales. Sin embargo, el proceso requiere herramientas altamente precisas y resistentes al desgaste y tiene limitaciones de aplicación relativamente fuertes. El contenido de humedad en polvo es un punto crítico de control de calidad en la prensada en seco, con un rango estándar del 4% al 8%. Antes de la producción en masa, debe añadirse un aglutinante adecuado y granular el polvo para mejorar la fluidez, fortalecer los enlaces de partículas y aumentar la resistencia a la compresión de cuerpo verde.
3.1 Puntos clave de control de proceso para prensado en seco
(1) Método de prensado
El prensado se divide en modos de una cara y de doble cara, que afectan directamente a la uniformidad de la densidad. Con el prensado de un solo lado, la fuerza se aplica solo desde un lado: la densidad es mayor cerca del extremo cargado y menor en el extremo lejano, creando una gran diferencia de densidad dentro del cuerpo verde. Con el prensado de doble cara, se aplica fuerza simultáneamente desde ambos extremos. Los dos extremos se compactan bien mientras que la densidad en el centro es ligeramente menor, pero la uniformidad general es mejor que con el prensado de un solo lado.
(2) Presión de formación
La presión de conformado determina directamente la densidad del cuerpo verde y la contracción durante la cocción. Si la presión es demasiado baja, el cuerpo verde contiene más poros y presenta una mayor contracción durante la cocción. La presión industrial convencional de prensado en seco se controla a ≤ 2 MPa. La presión excesiva puede causar fácilmente delaminación, grietas superficiales, pegamiento durante el desmoldeo y bordes o esquinas astillados.
(3) Velocidad de presión y tiempo de mantenimiento
Si se aplica presión demasiado rápido, el aire atrapado entre partículas de polvo no puede escapar, causando directamente defectos como la delaminación de cuerpos verdes, densidad interna y externa desigual, y burbujas internas residuales. La producción en masa requiere un prensado lento y uniforme combinado con un tiempo fijo de retención de presión para evacuar el aire interno y asegurar una densidad uniforme en todo el cuerpo verde.
4. Las tres principales etapas de la cocción cerámica
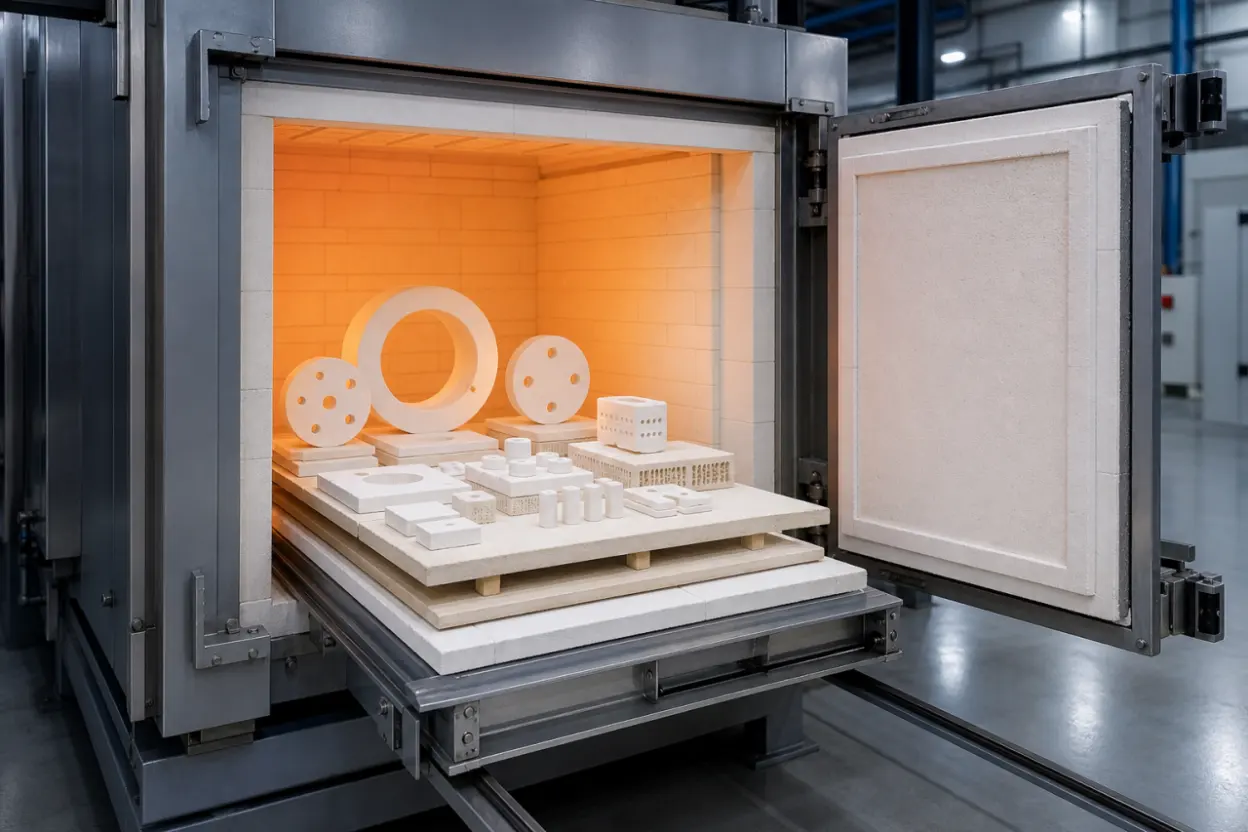
La cocción es el proceso de núcleo en el que se coloca un cuerpo cerámico verde formado en un horno de alta temperatura y se densifica mediante calor. Las reacciones físicas y químicas prescritas se producen, lo que permite que el producto terminado alcance las propiedades mecánicas, eléctricas, resistentes a la corrosión y otras de servicio requeridas. Un ciclo completo de cocción comprende calefacción, mantenimiento de temperatura y refrigeración. Los parámetros del proceso para cada etapa deben controlarse de forma independiente y no deben ajustarse arbitrariamente.
4.1 Etapa de calentamiento
Esta etapa se extiende desde la temperatura ambiente hasta la temperatura máxima de fuego especificada. Sus principales funciones son la evaporación de la humedad libre, la volatilización a alta temperatura de los aglutinantes orgánicos, la eliminación de agua cristalina y agua estructural, la descomposición de los constituyentes carbonatados y—en cerámicas de circonia—la transformación asociada en fase cristalina a alta temperatura. Excepto por la transformación de fase, estos procesos liberan grandes cantidades de gas. Por tanto, el calentamiento rápido está estrictamente prohibido en esta fase porque puede causar cuerpos verdes porosos o sueltos, deformación general, grietas en los bordes y grietas internas en un lote de producción.
4.2 Etapa de espera
La etapa de sujeción es el paso decisivo para determinar las propiedades de la cerámica terminada. Los componentes dentro del cuerpo verde experimentan completamente sus transformaciones físicas de fase y reacciones químicas, formando finalmente una matriz cerámica densa con el rendimiento requerido. Cada materia prima cerámica tiene su propio rango óptimo de temperatura de cocción, por lo que la temperatura máxima del horno y el tiempo de mantenimiento deben controlarse estrictamente. Cuando se mantiene dentro del rango adecuado, el producto cocido es denso e impermeable, tiene una estructura de grano uniforme y ofrece propiedades mecánicas y eléctricas óptimas. La cocción por encima del rango de temperatura especificado aumenta la porosidad y reduce sustancialmente la resistencia, el rendimiento del aislamiento y la resistencia al desgaste.
4.3 Etapa de refrigeración
Esta etapa cubre el enfriamiento controlado desde la temperatura máxima de cocción hasta la temperatura ambiente. Durante el enfriamiento ocurren cambios físicos y químicos como la solidificación en fase líquida, la cristalización de granos y las transformaciones de fase del material. El método y la velocidad de enfriamiento determinan directamente la composición de fases y la microestructura interna del producto terminado y, en última instancia, afectan a propiedades clave como la resistencia al desgaste, la resistencia y la estabilidad dimensional. Las piezas cerámicas con geometrías especiales o paredes delgadas requieren un proceso de enfriamiento lento y escalonado.
5. Comparación de los parámetros del proceso de conformado
| Proceso | Parámetros clave del proceso | Productos adecuados | Consideraciones de proceso |
| Prensado en seco | Contenido de humedad en polvo 4%-8%; presión de formación ≤ 2 MPa; prensado de una cara o doble cara | Piezas cerámicas pequeñas con geometrías simples, como discos y bloques, sin características especiales | Controla estrictamente la velocidad de presión y proporciona un tiempo de sujeción adecuado para evitar la delaminación y grietas del cuerpo verde |
| Moldeo por inyección | Adecuado para geometrías complejas y precisas; Las herramientas personalizadas deben tener en cuenta la contracción | Piezas cerámicas complejas de precisión con agujeros pequeños, agujeros ciegos, paredes delgadas o múltiples nervaduras | Las piezas de pared gruesa tienen un mayor riesgo de desacoplamiento; Controla la relación del aglutinante para evitar burbujas y grietas |
| Prensado isostático | Presión uniforme aplicada en todas las direcciones, produciendo una densidad de cuerpo verde altamente constante | Blanks estructurales cerámicos de carga media a grande | Ciclo de producción más largo y coste de producción relativamente alto para lotes pequeños |
| Colada a presión caliente | Colada fundida basada en un sistema de aglutinante de parafina | Cerámicas estructurales especiales de pequeña a mediana con geometrías regulares | Tiempo largo de desunión y posible residuo de aglutinante de trazas |
Preguntas frecuentes (FAQ)
P: ¿Deben añadirse aglutinantes al formar cerámicas estructurales?
R: La mayoría de las materias primas cerámicas estructurales libres de arcilla no tienen plasticidad y no pueden formarse directamente, por lo que debe añadirse un aglutinante adecuado. Solo ciertos polvos plásticos modificados pueden procesarse sin aglutinante, dependiendo del método específico de conformado.
P: ¿Por qué debe considerarse el factor de contracción lineal cerámica al determinar el margen de herramientas para herramientas?
R: Los cuerpos cerámicos verdes sufren una contracción predecible durante la cocción a altas temperaturas, y la relación de contracción varía según el material. Sin un margen adecuado para las herramientas, las piezas terminadas quedarán de tamaño inferior y pueden superar los límites de tolerancia. Calcular dimensiones usando el coeficiente f = a/b ayuda a garantizar que la precisión dimensional de la pieza terminada cumpla con la especificación.
P: ¿Es mejor el prensado de doble cara que el de una sola cara en prensado en seco?
R: El prensado de doble cara proporciona una mejor uniformidad de densidad general y es adecuada para componentes cerámicos de alta precisión y portantes carga. El prensado de una sola cara es más sencillo y eficiente, y es adecuado para la producción en masa de discos cerámicos ordinarios y de menor precisión. El método debe seleccionarse según la solicitud.
P: ¿Se puede aumentar la velocidad de calentamiento durante todo el ciclo de cocción cerámica?
R: No. Durante la etapa inicial de calentamiento, se liberan intensamente aglutinantes, humedad y gases de descomposición. El calentamiento rápido puede atrapar la presión y causar grietas o una estructura suelta en el cuerpo verde. La velocidad de calentamiento solo puede ajustarse dentro de los límites conformes durante las etapas intermedias y posteriores, según el material.
P: ¿Cómo deberían seleccionarse los cuatro procesos principales de conformado?
R: Elegir prensado en seco para discos muy simples y delgados y bloques estándar; moldeo por inyección para piezas en miniatura, complejas y de pared fina; prensado isostático para discos de tamaño medio a alto densidad; y colada a presión caliente para piezas cerámicas especiales pequeñas a medianas con geometrías regulares. La selección final debe tener en cuenta el volumen de producción, los requisitos de precisión y la complejidad estructural.
Soporte para la selección y personalización de procesos
Ya sea que tu producto sea un componente cerámico convencional de tipo bloque o lámina, o una pieza cerámica estructural, compleja, de pared fina y alta precisión que requiere prensado en seco, moldeo por inyección, prensado isostático o colada a presión caliente, podemos seleccionar el proceso de conformado según su estructura, tipo de material, tolerancias dimensionales y requisitos de volumen de producción. También podemos optimizar las proporciones de aglutinantes y los parámetros de cocción, calcular las tolerancias de herramientas y ofrecer una solución completa de proceso de producción en masa.


Related Posts
Cómo afronta el mecanizado cerámico personalizado los retos de tolerancia estricta
November 07, 2025
¿Qué tan precisa puede ser una varilla de alúmina? Un análisis profundo del mecanizado cerámico de precisión
June 18, 2026
UPCERA: Proveedor de componentes cerámicos para la columna vertebral de redes de fibra óptica
July 16, 2025
