 English
 中文


Piezas de circonia: Reemplaza el fallo, no solo el metal


Una guía metálica se desgasta cada 3 meses. Se sugiere hacer la misma pieza usando circonia.
Esta podría ser la mejor opción, pero empezar el nuevo dibujo copiando el antiguo línea por línea rara vez es la mejor opción. La ranura fácil de mecanizado en acero puede dejar una zona cerámica débil. Un ajuste a presión con una funda metálica bien sujeta puede dañar el borde de la circonia. La superficie más resistente incluso puede causar desgaste al eje adyacente.
No cambies el material antes de determinar cuál es la falla real.
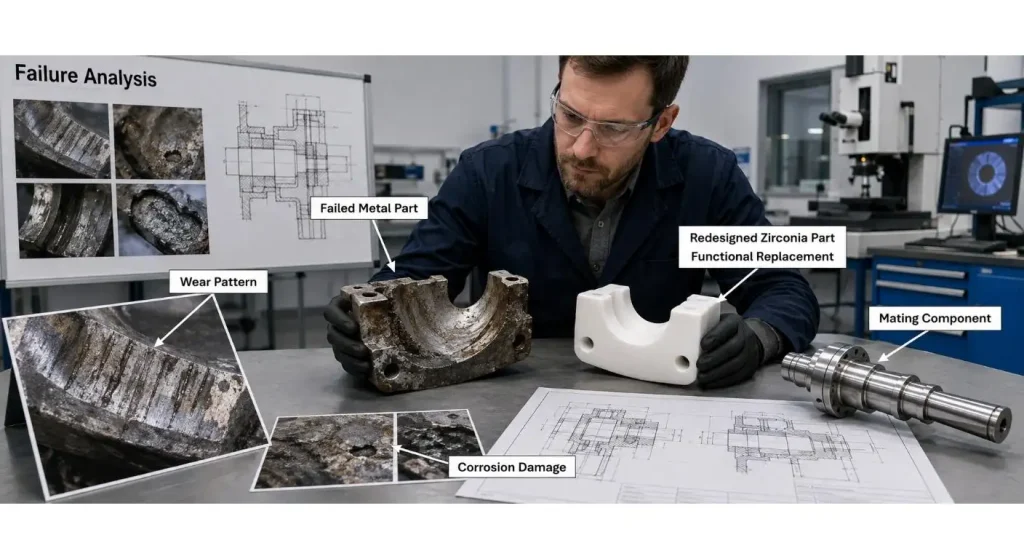
Parte utilizada presente para la revisión de diseño
La información está presente en una parte desgastada que no aparece en el dibujo original.
Revisa una banda de contacto, marcaturas, corrosión y material transferido, impacto en el borde o pérdida dimensional. Documenta la ubicación del defecto y si es uniforme o no.
Revisa también las piezas que se acoplan. La guía de circonia no puede arreglar la salida del eje. El fluido contaminado no se arreglará con una pieza de válvula cerámica. Un rodillo más duro durará más, pero causará daños a una contracara mal seleccionada.
ProuPCERA'sPiezas cerámicas de circonia hechas a medidaestán disponibles para guías, busings, toberas, instrumentos u otras aplicaciones de dibujo que requieren resistencia al desgaste, precisión o estabilidad química. Sin embargo, la primera pregunta siempre es útil, ya que es "¿por qué hay que reemplazar el componente actual?"
Utiliza Every Surface a Job como guía de referencia.
Estas superficies de localización, caras deslizantes, áreas de sellado, espacios libres y elementos de montaje pueden incorporarse en un componente de circonia personalizado. No se deben aplicar tolerancias iguales a todas ellas.
Enfatiza las superficies que controlan la función:
- un agujero para un eje;
- el rostro haciendo contacto con la otra parte;
- el diámetro que indica la pieza;
- La parte que aplica fuerza al sujetado;
- Un borde que entra en el conjunto.
Luego, determina los datums basándose en el uso de la pieza. Una dimensión tomada de una superficie de inspección fácilmente accesible puede no ser tan útil como una dimensión directamente asociada al eje de trabajo.
Algunos de los controles de precisión típicos de ProuPCERA son la redondez, concentricidad, rectitud, perpendicularidad y acabado superficial, que se enumeran en suPiezas estructurales cerámicas de circoniopágina. Los requisitos de ajuste solo se asignarán cuando estén relacionados con el ajuste, movimiento o alineación.
| Aportaciones al proyecto | Qué confirmar | Riesgo si falta |
| Fallo existente | Desgaste, corrosión, grietas, deformación o contaminación | El cambio de materiales no resuelve el problema |
| Función principal | Guía, sello, soporte, válvula, luminaria o aislante | Las superficies incorrectas reciben prioridad |
| Componentes de acoplamiento | Eje, carcasa, contracara y sujetador | Interfaz no controlada |
| Superficies funcionales | Zonas de deslizamiento, sellado, localización y sujeción | Innecesario o falta de precisión |
| Geometría | Espesor, radios, agujeros, ranuras y transiciones de la pared. | Diseño frágil o costoso |
| Grado de circonia | Fuerza, tenacidad y idoneidad ambiental | Rendimiento inadecuado a largo plazo |
| Método de ensamblaje | Adhesión, prensado, sujeción o retención | Astillado o estrés oculto |
| Condiciones laborales | Carga, movimiento, temperatura y medio | Material o ajuste incorrectos |
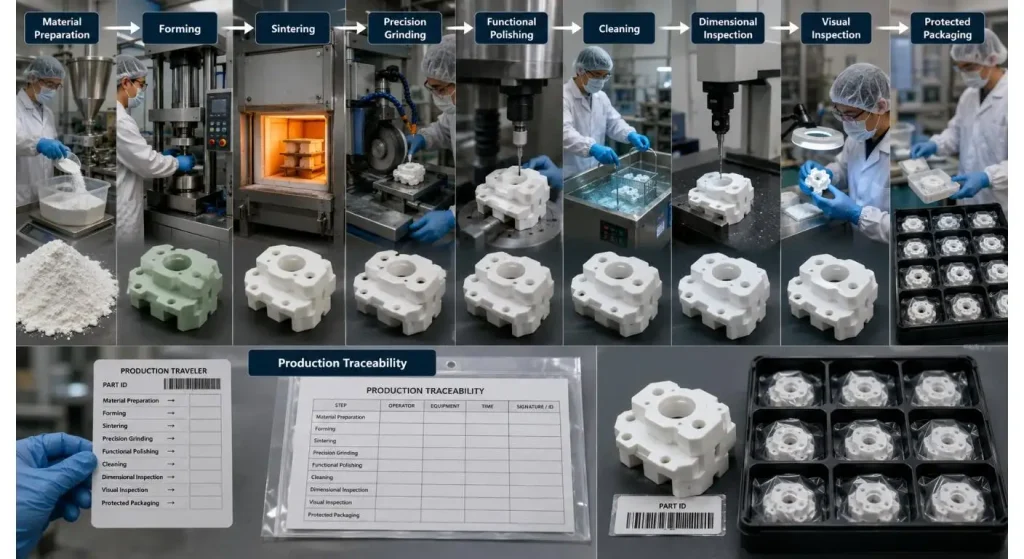
| Vía de producción | Conformado, sinterización, pulido y pulido | El prototipo no puede repetirse |
| Inspección | Datums, tolerancias, acabado y criterios visuales | Las piezas pasan la inspección pero fallan en su uso |
| Embalaje | Separación individual y protección de bordes | Daños tras la inspección final |
| Revisión de campo | Patrón de desgaste, fugas, par o posicionamiento | La causa raíz sigue siendo desconocida |
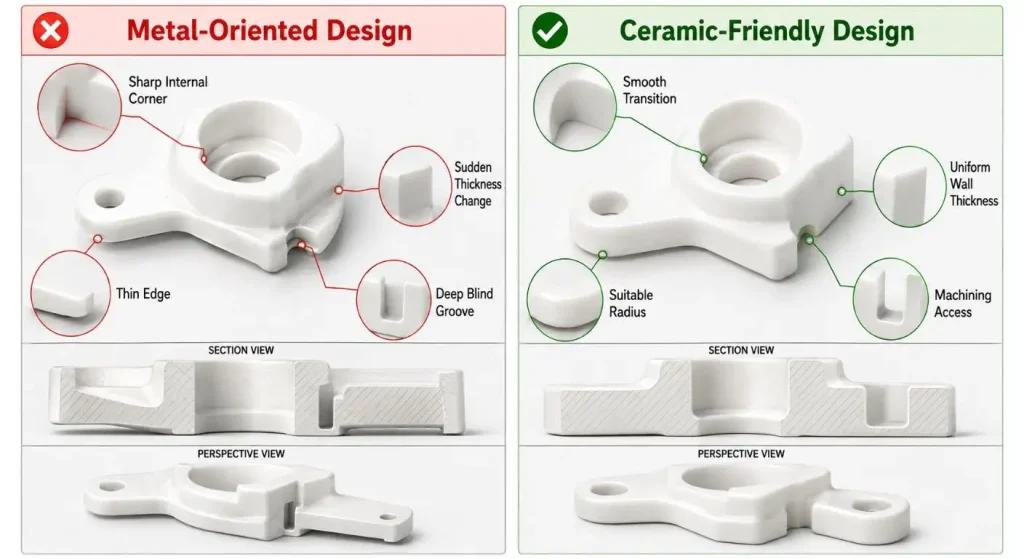
Las características fueron diseñadas para metal, pero ahora están redibujadas.
Las esquinas afiladas y los labios finos dentro de las piezas metálicas, así como los hilos profundos y los cambios bruscos de grosor, suelen ser convenientes de mecanizar o doblar, pero son difíciles de formar en plástico.
La cerámica se comporta de forma diferente.
Aplica radios en transiciones sensibles al esfuerzo. No pongas paredes innecesariamente delgadas junto a agujeros y ranuras. Comprueba si hay bolsillos ciegos, canales profundos y estrechos y superficies interrumpidas antes de completar el dibujo.
Una característica puede formarse antes de la sinterización, en estado parcialmente procesado y/o rectificada con precisión tras la sinterización. No se permiten las mismas tolerancias, costes ni libertad geométrica en estas rutas.
Cuantas más dimensiones, peor no es el dibujo. Es el que definitivamente distingue entre lo que importa y lo que no importa para la geometría que se usará para hacer piezas cerámicas.
Elige Circonia como modo de fallo dominante
La circonia se elige frecuentemente cuando una pieza requiere resistencia al desgaste, mayor resistencia a la propagación de grietas, aislamiento eléctrico, resistencia a la corrosión o propiedades no magnéticas.
En parte, su tenacidad está relacionada con el endurecimiento por transformación. En los materiales comunes 3Y-TZP, el esfuerzo en las proximidades de una grieta en crecimiento puede provocar un cambio local de fase cristalina, lo que genera tensión de compresión alrededor de la punta de la grieta y, por tanto, dificulta la propagación de la grieta. Esto aumenta la resistencia a la grieta, pero no hace que la circonia sea tan dúctil como el acero.
Lo siguiente debe tenerse en cuenta en la selección de materiales:
- Carga de contacto e impacto;
- deslizarse o girar;
- temperatura;
- exposición a líquidos o productos químicos;
- Humedad o exposición al vapor durante un largo periodo de tiempo;
- requisitos eléctricos;
- Acabado superficial obligatorio.
En aplicaciones de agua caliente y en aplicaciones de vapor o húmedas donde hay condiciones de funcionamiento elevadas durante mucho tiempo, la calidad de circonia y la vía de procesamiento deben revisarse específicamente, ya que existe la posibilidad de que el envejecimiento hidrotermal afecte al rendimiento a largo plazo.
Ayuda a diseñar el Componente de Apareamiento al mismo tiempo.
Un gran número de fallos de circonia comienzan en una interfaz metálica.
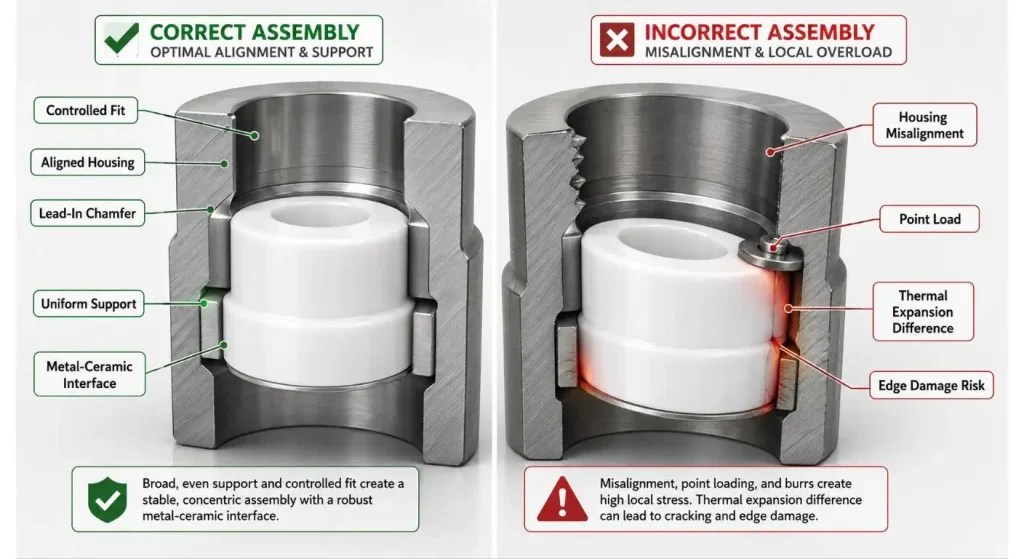
Un diámetro de carcasa demasiado compacto provocará una tensión radial desigual. La arandela pequeña puede usarse para concentrar la fuerza de la abrazadera. Incluso antes de que la máquina pueda arrancar, la muela puede astillar el borde de entrada.
Especifica si la pieza debe ser unida, sujeta, retenida o montada a presión. Incluye chaflados de plomo, superficies de contacto limpias y fuerza de ensamblaje controlada. Si se usa metal en combinación con cerámica y ambos van a cambiar de temperatura, observa cómo lo expanden.
Nunca tires de las piezas metálicas desalineadas para colocarlas usando la pieza cerámica. Debe haber alineación antes de apretar el sujetador.
Maximiza la precisión donde se produzca el desgaste.
La parte de acción debe completarse siguiendo su patrón de contacto real.
El movimiento suave puede controlarse mediante la redondez de diámetro exterior, rectitud, acabado superficial y soporte de extremo para unRodillo cerámico de circonia. El diámetro de trabajo y su relación con el datum del sistema de montaje pueden ser más importantes para un componente de localización que su apariencia.
Otra aplicación para la circonia es permitir un posicionamiento repetible, como se ve en ProuPCERALuminaria cerámica de zirconia de precisiónpara equipos semiconductores, ópticos, médicos y automatizados. Si es así, el requisito suele ser la estabilidad de los datos y el desgaste de la cara de contacto en lugar de pulir todas las superficies visibles.
Utilizar un prototipo para probar la Ruta de Producción
Una muestra artesanal no necesariamente revela problemas que puedan surgir durante la producción en masa.
En las piezas prototipo deben utilizarse procesos representativos de material, conformado, sinterización, rectificado e inspección. Documenta todos los cambios en un dibujo y verifica las dimensiones que se hayan dibujado antes y después de la sinterización.
En los juicios de la asamblea, nota:
- fuerza de inserción;
- contacto con el borde;
- orientación de las piezas;
- condición de la pinza;
- un par de movimiento o par de motor en funcionamiento;
- fuga o repetibilidad de posicionamiento;
- daños al objeto tras retirarlo que se pueden ver.
Una muestra no es un "diseño de producción controlado".
Inspeccionar su funcionamiento—Comprobar el funcionamiento de las piezas.
La inspección debe modelar el funcionamiento de la pieza.
Algunos elementos guía pueden necesitar un diámetro, redondos y rectos. Los componentes de sellado pueden ser planos, con acabado y perpendiculares. La posición del datum y la repetibilidad pueden ser un requisito para un accesorio.
Lo siguiente debe especificarse en los estándares visuales: desconchados aceptables, grietas aceptables, poros aceptables, marcas de rechilado aceptables y rotura de bordes aceptable. No bloquear ni rechazar marcas que no afecten a la función; restringir los controles de apariencia a superficies funcionales.
Otro aspecto del control de calidad es el embalaje. Cuando se requieren caras y bordes precisos, las piezas de circonia terminadas deben separarse para evitar que entren en contacto durante el transporte.
Lee detenidamente las primeras partes de producción.
En la producción temprana se debería preguntar más que un "¿Cumple con el dibujo?"
Determinar si el método de ensamblaje es estable, si los inspectores coinciden con el resultado y si el patrón de contacto coincide con la suposición de diseño. Cuando las piezas se devuelvan del campo, compísalas con el registro de desgaste del prototipo.
Puede que veas una nueva marca de desgaste en un lado que muestre distorsión o deriva en la carcasa. Si hay varias astillas en el borde, esto podría ser señal de manejo y no de debilidad del material.
Zirconia no debería dificultar detectar el modo de fallo original.
Conclusión
El primer paso para que una pieza de circonia tenga éxito es la evidencia de fallo, no la solicitud de sustitución de material.
Determinar la carga, el movimiento, la superficie de contacto y el entorno. Luego rediseñar las características orientadas al metal, controlar dichas superficies de acoplamiento y dar precisión solo a las superficies funcionales.
Cuando se requiere un presupuesto, se deben proporcionar el dibujo, la aplicación, el requisito del material, las piezas acopladas, la carga, el movimiento, la temperatura, el medio, el método de ensamblaje, las superficies críticas, la cantidad y el plan de inspección. Esa información permitirá al fabricante de cerámica crear una pieza de producción en lugar de simplemente replicar una forma existente.
Preguntas frecuentes
P1. ¿Para qué se usan las piezas de circonia?
Sus aplicaciones incluyen guías, pasadores, mangas, rodillos, émbolos, partes de válvulas, accesorios, piezas de desgaste y partes aislantes.
P2. ¿Es posible copiar directamente una pieza metálica con circonia?
En algunos casos, las esquinas afiladas, los encajes de prensa, las roscas y las secciones delgadas pueden requerir rediseño para ser adecuados para la fabricación y ensamblaje cerámico.
P3. ¿Cómo es que la circonia es más resistente que muchas cerámicas?
Existen algunos tipos de circonias estabilizadas que se endurecen contra la propagación de grietas mediante endurecimiento por transformación. Siguen siendo materiales cerámicos y pueden astillarse o romperse.
P4. ¿Todas las superficies necesitan tener una tolerancia estrecha?
No. Se deben aplicar tolerancias estrictas para ubicar, sellar y otras superficies funcionales.
P5. ¿Qué información debería incluirse en una cotización?
Dibujos, condiciones de aplicación, piezas de acoplamiento, superficies funcionales, tolerancias, acabado, carga, entorno, cantidad e requisitos de inspección.
Share on Social:


In This Article
- 1 Parte utilizada presente para la revisión de diseño
- 2 Utiliza Every Surface a Job como guía de referencia.
- 3 Las características fueron diseñadas para metal, pero ahora están redibujadas.
- 4 Elige Circonia como modo de fallo dominante
- 5 Ayuda a diseñar el Componente de Apareamiento al mismo tiempo.
- 6 Maximiza la precisión donde se produzca el desgaste.
- 7 Utilizar un prototipo para probar la Ruta de Producción
- 8 Inspeccionar su funcionamiento—Comprobar el funcionamiento de las piezas.
- 9 Lee detenidamente las primeras partes de producción.
